


Производство ложементов на заказ: как спроектировать упаковку, которая защитит дорогой товар и повысит продажи
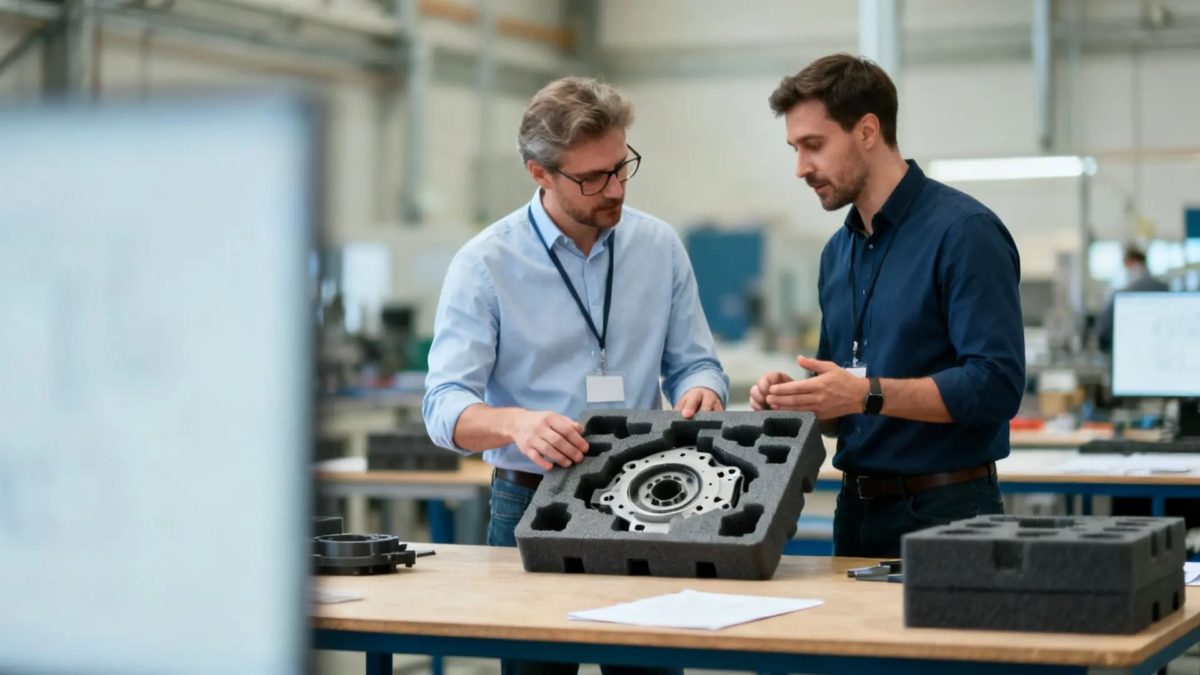
Коротко: Ложементы из вспененных материалов — это единственный способ гарантировать сохранность хрупкого или дорогого оборудования при транспортировке. Качественная инженерная упаковка минимизирует процент брака на 15–25%, снижает затраты на логистику за счет оптимизации объема коробок и создает первое «вау-впечатление» от распаковки продукта, повышая лояльность B2B-клиентов к вашему бренду.
Почему стандартная упаковка убивает ваш b2b-продукт
Большинство компаний совершают одну и ту же фатальную ошибку: они тратят миллионы на разработку продукта, но пытаются сэкономить на финальном этапе, используя картонные перегородки или пупырчатую пленку. В сегменте B2B, где средний чек на промышленное оборудование, медицинские приборы или измерительную технику начинается от 200–300 тысяч рублей, риск повреждения при доставке обходится в десятки раз дороже, чем стоимость индивидуального ложемента. Обычный картон не гасит вибрацию, а пленка не фиксирует товар жестко, из-за чего при штабелировании грузов на складах транспортных компаний внутренние компоненты прибора могут деформироваться.
Когда ваш клиент открывает посылку и видит, что прибор «гуляет» по коробке или корпус получил микроцарапину из-за контакта с незакрепленным кабелем, доверие падает мгновенно. В B2B-продажах репутация строится на надежности, и упаковка является физическим воплощением этой надежности. Заказчик подсознательно оценивает уровень вашей компании по тому, насколько аккуратно и бережно уложен инструмент. Ложемент — это не просто кусок поролона, это инженерное решение, которое учитывает центр тяжести устройства, его уязвимые зоны и требования к хранению аксессуаров.
Работая с производством ложементов, важно понимать разницу между «защитой» и «презентацией». Для складского хранения в цехах или кейсах часто достаточно простого фрезерованного пенополиэтилена низкой плотности, но для отправки оборудования на дальние расстояния требуется расчет плотности материала. Мы часто сталкиваемся с тем, что заказчики выбирают слишком мягкий материал, который проседает под весом тяжелого оборудования, или, наоборот, слишком жесткий, который передает ударную нагрузку непосредственно на хрупкую электронику. Инженерный подход подразумевает выбор материала под конкретный вес и габариты изделия.
Распространенная проблема — отсутствие пазов под руки или петли для извлечения. Если оператор не может легко вынуть прибор из ложемента, он начинает поддевать его отверткой или тянуть за кабели, что приводит к поломкам еще до начала эксплуатации. Мы в своей практике всегда закладываем «пальцевые выемки» или ленточные петли, которые делают процесс извлечения интуитивно понятным. Это кажется мелочью, но именно из таких мелочей складывается эксплуатационный опыт инженера, который будет работать с вашим оборудованием каждый день.
Выбор материала: от поролона до антистатического пенополиэтилена
Выбор материала для ложемента — это всегда поиск баланса между стоимостью, долговечностью и функциональными требованиями. Самый популярный вариант в производстве на заказ — это пенополиэтилен (ППЭ) различной плотности. Он закрытоячеистый, не впитывает влагу, не крошится и выдерживает многократные циклы использования. В отличие от обычного поролона, который через год начинает рассыпаться в труху, качественный ППЭ сохраняет форму годами. Если вы упаковываете промышленный контроллер, который будет лежать в кейсе, лучше выбрать материал плотностью 30–33 кг/м3, это обеспечит оптимальную жесткость для фиксации.
Для электроники и высокочувствительных плат критически важна антистатическая защита. Обычный материал может накапливать статический заряд при трении, что способно вывести из строя микросхемы при извлечении прибора из упаковки. В таких случаях мы используем специализированный ESD-пенополиэтилен черного цвета. Он дороже обычного на 30–40%, но стоимость замены сгоревшей платы прибора перекрывает эту разницу в первый же день. Важно запрашивать сертификаты соответствия на материал, так как на рынке много «аналогов», которые не обеспечивают нужного уровня сопротивления.
Для премиальных подарочных наборов или дорогих аксессуаров часто выбирают ложементы с флокированным покрытием. Флокирование — это напыление ворса на поверхность материала, создающее эффект «бархата». Это выглядит дорого и солидно, но с точки зрения логистики имеет свои минусы: покрытие может собирать пыль и быстро пачкаться, если упаковка предполагает частое открытие. Мы рекомендуем комбинировать: глубокие слои делать из плотного ППЭ для надежной фиксации, а верхний слой, который видит глаз, покрывать флоком или цветным кашированным материалом.
Интересная альтернатива — многослойные ложементы, где каждый слой имеет свой цвет. Это так называемые «инструментальные ложементы» для контроля укомплектованности. Если из ящика исчезнет один ключ или датчик, это сразу видно по пустому «пятну» другого цвета на дне ниши. Для производственных цехов это стандарт безопасности, позволяющий предотвратить попадание посторонних предметов в оборудование. Если вы поставляете комплект инструментов, внедрение такого цветового кода станет мощным конкурентным преимуществом, которое оценят службы ОТ и ТБ вашего заказчика.
Проектирование и подготовка файлов: почему 2D-чертежа недостаточно
Главная ошибка при заказе ложементов — предоставление чертежа в формате JPG или наброска на бумаге. Инженерное производство работает с векторными форматами: DXF, DWG или AI. Если вы присылаете просто габариты прибора, производство будет вынуждено делать «замеры по месту», что неизбежно ведет к погрешностям. Мы всегда настаиваем на предоставлении 3D-модели изделия в формате STEP или IGES. Это позволяет нам создать «негатив» детали с нужными допусками, чтобы прибор входил в ячейку плотно, но без чрезмерного давления.
Технологический допуск — это то, о чем забывают 9 из 10 заказчиков. Если 3D-модель изделия имеет размер 100 мм, то ниша должна быть 100,5–101 мм, в зависимости от мягкости материала. Если сделать «в размер», прибор будет невозможно вставить, а если «впритык», то края ложемента начнут рваться через пару месяцев эксплуатации. Мы рассчитываем допуски исходя из метода производства: фрезеровка требует одних отступов, а вырубка на штампах — совсем других. Ошибка в 2 мм на этапе проектирования превращает партию из 500 ложементов в гору мусора.
Не забывайте про пространство для кабелей и периферии. Часто заказчик присылает модель основного устройства, но забывает про блок питания, датчики и соединительные шнуры. Мы всегда запрашиваем полный комплект поставки. В итоге ложемент превращается в сложную многоуровневую систему, где кабели укладываются в специальные каналы под основным прибором. Это экономит место в коробке: вместо того чтобы класть отдельный пакет с проводами, мы встраиваем их в структуру ложемента, что исключает риск потери комплектующих.
Если вы работаете с серийными заказами, обязательно делайте «пилотный образец». Даже если файл проверен десять раз, физический тест — единственный способ понять, удобно ли брать прибор руками. Мы всегда отправляем заказчику образец из технического пенополиэтилена, который стоит копейки, чтобы клиент мог «пощупать» фиксацию. Исправление ошибки в файле занимает 15 минут, а переделка всей партии из-за того, что «инженер не учел кнопку на нижней панели», будет стоить дорого и задержит отгрузку на 2–3 недели.
Методы производства: фрезеровка vs вырубка
Выбор метода производства напрямую зависит от тиража и сложности геометрии. Фрезеровка на ЧПУ — это золотой стандарт для малых и средних партий (от 1 до 500 штук). Она позволяет создавать сложные 3D-формы, выбирать разную глубину и делать очень точные выборки. Фреза проходит по контуру, оставляя чистые края, что выглядит крайне эстетично. Если ваш заказ — это выпуск партии из 50 штук дорогого оборудования, альтернатив фрезеровке почти нет.
Вырубка на штампах — это метод для больших тиражей, от 1000–2000 штук. Здесь изготавливается специальная пресс-форма с ножами, которая за один удар прорезает материал. Стоимость оснастки (штампа) может достигать 30–70 тысяч рублей, поэтому на малых объемах это нерентабельно. Однако при масштабировании цена за единицу падает в разы. Вырубка дает идеально ровные края, но ограничена в плане 3D-геометрии: обычно это сквозные отверстия или простые ступенчатые переходы.
| Метод | Минимальный тираж | Сложность геометрии | Срок запуска | Стоимость за единицу |
|---|---|---|---|---|
| Фрезеровка ЧПУ | 1 шт. | Высокая (3D) | 2-3 дня | Выше среднего |
| Вырубка штампом | 1000+ шт. | Низкая (2D) | 2-3 недели | Низкая |
| Лазерная резка | 1 шт. | Средняя | 1-2 дня | Высокая |
Лазерная резка используется редко из-за специфического недостатка: оплавленных краев. Вспененные материалы при контакте с лазером плавятся, образуя жесткую «корку» по периметру реза. Это выглядит неаккуратно и может царапать корпус прибора. Мы используем лазер только для тонких листовых материалов или если требуется максимально быстрая прототипировка, когда внешний вид уходит на второй план. В 90% случаев фрезеровка остается более качественным решением для B2B-сегмента.
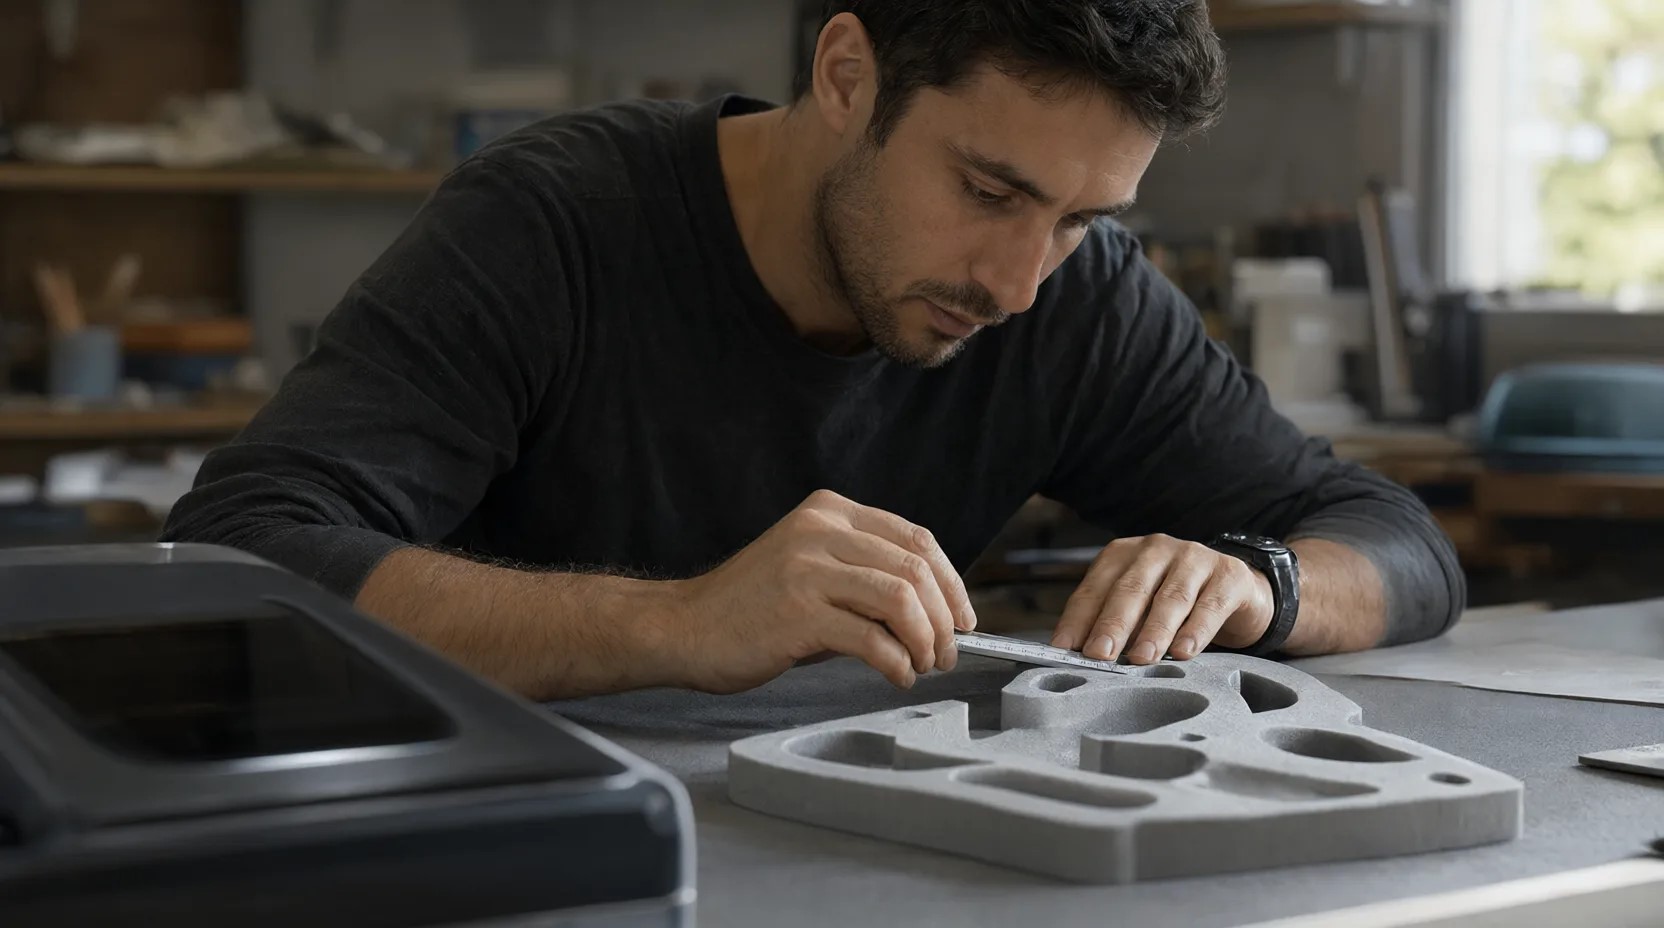
Оптимизация логистики: почему объем имеет значение
В B2B-логистике вы платите не только за вес, но и за объем (так называемый «объемный вес»). Если ваш ложемент спроектирован без учета оптимизации пространства, вы возите «воздух». Мы часто пересматриваем чертежи заказчиков, которые приходят с запросом «сделайте нам вот так», и видим, что коробка неоправданно большая. Уменьшение габаритов ложемента на 2 см с каждой стороны позволяет втиснуть в стандартную европаллету на 15–20% больше коробок, что дает прямую экономию на фрахте.
Еще один нюанс — модульность. Вместо того чтобы заказывать один огромный ложемент для всей системы, лучше разбить его на модули. Если прибор состоит из базы и трех сменных блоков, сделайте четыре отдельных вставки. Это позволяет клиенту хранить только нужную часть оборудования, а не занимать место огромным кейсом. Кроме того, если одна часть системы выйдет из строя, вы сможете отправить клиенту только один модуль, а не менять всю упаковку целиком.
Учитывайте штабелируемость. Если ложемент будет отправляться транспортными компаниями, он должен выдерживать давление сверху. Мы рассчитываем толщину стенок между нишами так, чтобы при случайном падении коробки или давлении тяжелого груза соседняя стенка не деформировалась. В инженерной упаковке правило простое: расстояние от края детали до края ложемента должно быть не менее 20–30 мм. Если сделать меньше, при ударе стенка просто порвется, и вся защита перестанет работать.
Не забывайте про маркировку внутри самого ложемента. Если в наборе много мелких деталей, гравировка названия компонента прямо на дне ячейки — это стандарт хорошего тона. Инженер, который распаковывает прибор, сразу видит, где что лежит, и не тратит время на сверку с инструкцией. Это повышает ценность вашего продукта в глазах клиента. Внедрение таких простых вещей стоит копейки, но переводит ваш продукт из категории «железка в коробке» в категорию «профессиональное решение».
Типичные ошибки, которые стоят денег и репутации
Первая ошибка — заказ ложемента «по прибору», а не «по условиям эксплуатации». Если вы отправляете оборудование в регионы с экстремальными температурами, обычный ППЭ может стать хрупким или потерять эластичность. Для таких задач существуют специализированные материалы, работающие в диапазоне от -40 до +80 градусов. Игнорирование климатических факторов приводит к тому, что ложемент трескается, а оборудование внутри оказывается незащищенным.
Вторая ошибка — отсутствие учета допусков на покраску или покрытие. Если вы планируете красить корпус прибора, толщина слоя краски может быть до 0,5–1 мм. Вроде бы мелочь, но если в партии 500 штук, то прибор может просто не влезть в ячейку. Мы всегда просим финальные габариты изделия с учетом всех покрытий и выступающих элементов — кнопок, разъемов, индикаторов. Бывали случаи, когда из-за выступающего на 2 мм винта ложемент приходилось переделывать заново.
Третья ошибка — использование слишком тонкого дна. Если между нишей и нижней поверхностью коробки остается 5 мм материала, при падении коробки этот слой просто пробивается весом прибора. Минимальная толщина «подушки» должна быть не менее 20 мм для приборов весом до 5 кг и от 30–40 мм для более тяжелых. Мы часто видим, как в целях экономии заказчики просят сделать дно тоньше, но это прямой путь к гарантийным возвратам из-за повреждений при транспортировке.
Четвертая ошибка — пренебрежение тестом на извлечение. Мы уже упоминали об этом, но повторим: если у прибора сложная форма, он может создавать «вакуумный эффект» при вынимании. Чтобы этого избежать, нужно делать дополнительные прорези для воздуха или делать ниши чуть свободнее. Если оператор будет «выковыривать» ваш прибор, рискуя повредить разъемы, он будет делать это неохотно. Упаковка должна работать как идеальный органайзер, а не как ловушка для устройства.
Эстетика и брендинг: превращаем упаковку в маркетинговый канал
В B2B упаковка — это один из немногих физических контактов с клиентом, который можно полностью контролировать. Брендирование ложемента (лазерная гравировка логотипа, использование корпоративных цветов материала) делает ваш продукт узнаваемым. Когда на столе у главного инженера лежит набор инструментов в брендированном ложементе, это выглядит как профессиональный уровень компании. Это работает лучше, чем любая сувенирная продукция, так как приносит реальную пользу.
Используйте возможности кастомизации для того, чтобы подчеркнуть качество. Например, если вы производите измерительные приборы, добавьте в ложемент нишу под сертификат калибровки или паспорт изделия. Когда документация лежит в специально отведенном месте, она не теряется и выглядит частью системы. Это мелочи, которые формируют отношение к бренду как к компании, которая продумала всё до последнего болта.
Если вы работаете в сегменте премиального оборудования, рассмотрите вариант «двухслойного» открытия. Первый слой — основной прибор, второй слой (под ним) — аксессуары и документация. Это создает элемент «распаковки», который психологически повышает ценность покупки. Клиент чувствует, что он получил не просто устройство, а законченное решение, в котором каждая деталь находится на своем месте.
Не бойтесь экспериментировать с цветами. Сейчас доступен ППЭ практически любого оттенка. Использование фирменного цвета компании для ложемента — это простой и недорогой способ брендинга. Вы не платите за печать на коробке, которая может стереться, а получаете брендированный элемент внутри, который всегда остается свежим и чистым. Это показывает вашу заботу о деталях, что в B2B-секторе ценится выше любых рекламных лозунгов.
Что запомнить при заказе ложементов
1. Техническое задание важнее цены. Никогда не заказывайте ложемент «по фото». Только 3D-модель (STEP/IGES) и реальные образцы изделия гарантируют, что всё встанет на свои места с первого раза.
2. Материал выбирайте под задачу. Антистатика для плат, высокая плотность для тяжелого металла, эластичность для хрупких пластиков. Не экономьте на свойствах материала, если это ведет к риску повреждения дорогого оборудования.
3. Проектируйте с учетом логистики. Оптимизация объема ложемента экономит деньги на доставке. Всегда закладывайте место под кабели и документацию, чтобы не плодить лишние пакеты и коробки.
4. Тестируйте прототип. Всегда заказывайте один тестовый образец перед запуском серии. Это стоит копейки по сравнению со стоимостью переделки всей партии, если выяснится, что прибор «сидит» слишком туго или из него невозможно вынуть.
5. Инженерная упаковка — это инвестиция. Стоимость качественного ложемента составляет 1–3% от цены прибора, но он защищает вас от 100% убытков из-за повреждений при транспортировке и повышает имидж компании.
Следующим шагом для вас будет проверка текущих чертежей вашего изделия. Возьмите 3D-модель, добавьте к ней все аксессуары и обратитесь к инженеру-технологу на производство с вопросом: «Какой тип материала и плотности обеспечит сохранность при падении с высоты 1 метра?». Ответ на этот вопрос станет фундаментом вашей новой стратегии упаковки, которая перестанет быть просто «расходом» и станет инструментом защиты и продаж. Если у вас уже есть готовые изделия, не ждите очередной жалобы клиента — закажите один пробный ложемент прямо сейчас и протестируйте его в реальных условиях логистики.
Магнитный клапан vs обычная крышка: плюсы и минусы
Какую упаковку выбрать: с магнитным клапаном или обычную крышку-дно? Разбираем плюсы и минусы каждой конструкции, сравниваем стоимость производства и влияние на восприятие бренда. Кашированные коробки, премиальная упаковка, технологии тиснения — все о современных решениях для корпоративных подарков.
Многоразовая упаковка: как создать коробку, которую не выбросят
Как создать многоразовую упаковку, которую клиенты не захотят выбрасывать? Секреты психологии сохранения, выбор материалов и технологий кашировки, дизайнерские решения для функциональных коробок. Превратите упаковку в маркетинговый инструмент!
Упаковка для нового поколения: как дизайнить для детей и подростков
Как создать упаковку, которая заставит детей и подростков выбрать именно ваш товар? Узнайте секреты дизайна для нового поколения! Интерактивные решения и практические технологии: кашировка, тиснение, ложементы.